Фреза с Т-образен канал по поръчка: Размери, последователност на обработка и как да поръчаме по чертеж
News Details
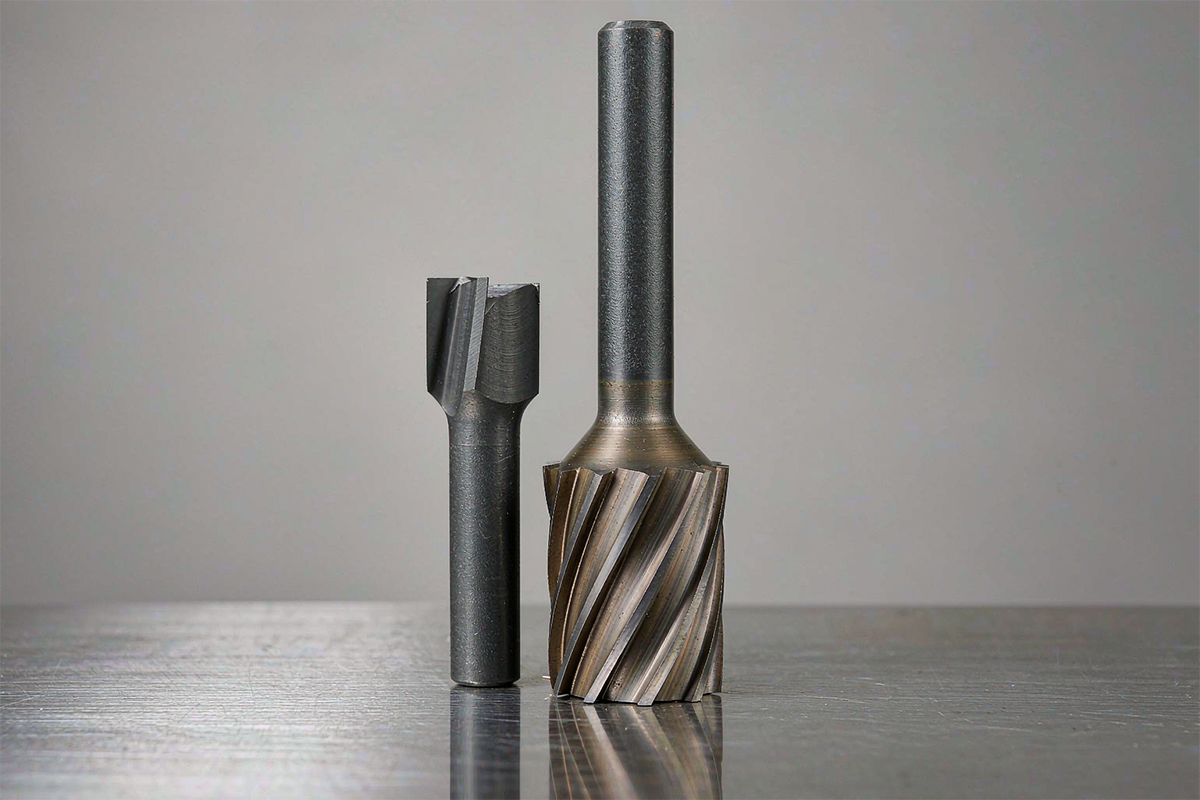
Какво е фреза за Т-образни жлебове по поръчка?
Фрезата за Т-образни жлебове по поръчка е фрезерен инструмент, създаден за обработка на по-широката част с подрязване на Т-образен жлеб — частта, която се намира под по-тясно отворче. Нейната геометрия е незабавно разпознаваема: цилиндрична осна част, шийка с намален диаметър и по-шигла режеща глава на върха. Главата изрязва подрязането до определената ширина и височина, докато намалената шийка преминава през отворчето над него, без да докосва обработените стени.
Стандартните каталожни размери покриват много общи жлебове, но реалните детайли рядко остават в рамките на каталог. Нестандартни ширини на жлебовете, необичайни височини на каналите, ограничени условия за освобождаване на шийката, изисквания за дълбоко достигане, размери в инчове или детайли като фаски и радиуси — всички тези случаи изискват инструмент, създаден спрямо детайла, а не детайлът, адаптиран към инструмента. Това е работното определение за фреза за Т-образни жлебове по поръчка: диаметърът на главата, ширината на рязане, диаметърът на шийката, дължината на шийката, осната част и общата дължина са произведени според сечението на жлеба на клиента и условията за обработка, вместо да бъдат избрани от фиксиран списък с размери.
Тази статия обяснява как се задават параметрите на тези инструменти, как протича последователността на обработка, каква информация е необходима за поръчка по поръчка и как инструментът се различава от съседните си в семейството за обработка на жлебове.
Размери на фрезата за Т-образни жлебове и освобождаване на шийката
Изборът започва с пет размери и всеки от тях отговаря на различен въпрос за жлеба.
| Размер | С какво съответства | Защо е важен |
|---|---|---|
| Диаметър на главата | Ширина на подрязването и отворчето за влизане | Главата трябва да създаде крайната ширина на подрязването и все пак да може да премине през пътя за достъп |
| Дебелина на главата (ширина на рязане) | Височина на канала между горната и долната повърхност | Определя аксиалния размер на подрязването за едно преминаване; ако е твърде тънка — изисква се многократно стъпково преминаване |
| Диаметър на шийката | Ширина на отворчето на жлеба, със странично освобождаване | Шийката трябва да се освобождава от стените на отворчето по целия път на рязане, а не само при влизане |
| Достигане (дължина на шийката) | Дълбочината на подрязването под базовата повърхност | Позиционира главата правилно; базовата повърхност, използвана в чертежа на инструмента, трябва да съответства на тази от чертежа на детайла |
| Осна част и обща дължина | Тип на държача и използваемото издаване | Определя твърдостта и дали сглобеният инструмент достига до детайла без сблъсък |
Две проверки често се пропускат. Първо, допуската на главата и освобождаването на шийката служат за различни цели и трябва да се проверяват отделно: измерването само на размера на главата не доказва, че шийката се освобождава от отворчето. Второ, размерът на достигането се измерва до базовата повърхност, показана в чертежа на инструмента; той не е взаимозаменяем с дебелината на главата или с избрана по желание дължина на шийката. Общодостъпните фрези за Т-образни жлебове покриват диаметри на главата от приблизително 3 до 20 mm с ширини на рязане от около 0,5 до 8 mm, а персонализираното производство се простира доста отвъд тези граници и в двете посоки.
Как да обработите Т-образен жлеб: Първо обработете водещия жлеб
Фрезата за Т-образни жлебове не може да се врязва в плътен материал, както прави фрезата за жлебове. По-шигла глава няма път навътре в детайла, докато не съществува отворче, затова стандартната последователност има два етапа.
Първият етап обработва водещия жлеб — тясното отворче — с помощта на крайна фреза или фреза за жлебове, с размери, съответстващи на ширината на отворчето и с дълбочина, поне равна на крайната дълбочина на Т-образния жлеб. Вторият етап започва с фрезата за Т-образни жлебове: главата достига под отворчето и обработва подрязването с радиални преминавания, докато шийката се движи вътре в водещия жлеб. При детайли, при които единият край на жлеба е отворен, главата може да влезе от отворената страна, а водещият жлеб може да бъде съкратен или премахнат — но това трябва да се потвърди спрямо реалния детайл, а не да се приема за даденост.
Последователността има практически последици. Ширината на водещия жлеб определя максималния диаметър на шийката, което от своя страна ограничава диаметъра на главата и твърдостта; по-широко отворче позволява по-здрава шийка и по-стабилно рязане. Дълбочината на жлеба трябва да се провери преди етапа на подрязване, защото главата се позиционира спрямо дъното на водещия жлеб. И тъй като главата реже по периферията си и двете си повърхности в ограничено пространство, фрезоването с изкачване и намалено натоварване и ефективното отвеждане на стружките поддържат предвидими натоварвания.
Изисквания към чертеж за фреза за Т-образни жлебове по поръчка
Персонализираната поръчка е толкова добра, колкото информацията, която стои зад нея. Най-полезното запитване съдържа четири групи детайли.
- Чертеж на сечението на жлеба. Напречно сечение, показващо ширината на отворчето, ширината на подрязването, височината на канала и дълбочината от определена базова повърхност, като допуските на режещите размери са посочени отделно от размерите за освобождаване.
- Информация за влизането. Дали единият край на жлеба е отворен, ширината и дълбочината на водещия жлеб и всяко приспособление или съседни стени, които ограничават пътя на инструмента. Кратък чертеж с изглед към входа предотвратява повечето грешки при оразмеряването.
- Материал и състояние на детайла. Сплав, твърдост и дали рязането е непрекъснато или прекъснато, тъй като това определя основния материал, геометрията и покритието.
- Контекст на обработката. Тип на машината и държача, очаквано издаване на инструмента, наличие на охлаждаща течност и целевия обем на партидата. Информацията за твърдостта е по-важна от номиналния размер, когато шийката е дълга.
С тези входни данни доставчикът може да предложи размери за главата, шийката и достигането спрямо реалното сечение, да потвърди кои допуски са функционални и да направи реалистична оферта. Един дисциплиниран персонализиран процес след това преминава през преглед на чертежа, одобрение на проба с измервателни записи, пробно количество за проверка на повторяемостта и непрекъснато доставяне спрямо замразена ревизия на чертежа. Купувачите, които посочват контролни точки — например диаметър на главата, дебелина на главата и биене на шийката — още на етапа на запитването, получават инструменти, които могат да бъдат проверени при получаване, а не просто разгледани.
Фреза за Т-образни жлебове за алуминий или стомана
Материалът променя инструмента, преди да промени каквото и да е друго.
За алуминий и други цветни сплави приоритетите са остри режещи ръбове и пространство за стружки. Две или три ножови глави с полирани канали или с DLC покритие, когато е важен животът на ръба, отвеждат големите, лепкави стружки, които алуминият произвежда. Алуминий-съдържащи покрития като TiAlN и AlTiN трябва да се избягват при обработка на алуминиеви детайли: химията на покритието реагира с материала на детайла и насърчава образуването на наслоен ръб и заваряване на стружки.
За въглеродни стомани, легирани стомани и неръждаеми стомани покритият твърд сплав е норма. AlTiN или TiSiN покритията издържат на температурите на рязане, а четири или повече ножа дават опора на ръба и повърхностното качество, от което се нуждаят по-твърдите материали, с цената на по-малко пространство за стружки — което е приемливо, защото стоманените стружки са по-малки и по-добре се разбиват. Неръждаемата стомана добавя поведение на втвърдяване при обработка, затова подаванията трябва да останат достатъчно високи, за да се реже, а не да се трие, и контролът на топлината чрез охлаждаща течност или въздушен поток е толкова важен, колкото и изборът на покритие.
Между двата материала скоростта на рязане се различава повече, отколкото геометрията: алуминият се обработва бързо, стоманата — значително по-бавно, а закалените стомани — още по-бавно с подсилени ръбове. Затова посочването на материала на етапа на запитване не е формалност — то променя инструмента, който ще бъде произведен.
Фреза за Т-образни жлебове или фреза за скосени жлебове или фреза за шпонкови жлебове
Три специализирани фрези обработват три различни семейства подрязвания и не са взаимозаменяеми, дори макар че силуэтите им изглеждат сходни.
- Фрезите за Т-образни жлебове създават правоъгълно подрязване под по-тясно отворче — класическия профил на машинни маси и приспособления за затягане, обработен след водещ жлеб.
- Фрезите за скосени жлебове създават наклонени, самоблокиращи се стени на подрязване за водачи за плъзгане, локиращи жлебове и детайли на приспособленията. Ъгълът на инструмента трябва да съответства на ъгъла на детайла, а по-шиглата глава изисква същото планиране на пътя за влизане, както и инструментът за Т-образни жлебове.
- Фрезите за шпонкови жлебове създават полукръгло гнездо за шпонка тип „вудроф“ върху вал. Техните дисковидни глави наподобяват малки глави за Т-образни жлебове, но геометрията на шпонката и гнездото определя избора.
Общият извод е, че диаметърът на главата, ширината на рязане, освобождаването на шийката и достъпът трябва да бъдат проверени спрямо реалното сечение, независимо кое семейство е в игра. Приличният външен вид не прави инструментите взаимозаменяеми за даден детайл.
Брой на ножовете и отвеждане на стружките при обработка на Т-образни жлебове
Рязането на Т-образни жлебове улавя стружките там, където е най-трудно да бъдат отстранени. Главата реже от три страни вътре в кухина, приблизително колкото собствения й размер, затова стружките трябва да се движат нагоре по каналите, през водещия жлеб и навън — в противен случай биват прерязвани, топлината се натрупва и ръбовете се повреждат рано.
Броят на ножовете е основният лост. По-малкият брой ножове оставя по-големи пространства за стружки и е подходящ за алуминий и дълбоки, затворени подрязвания; четири или повече ножа дават по-здрава глава и по-добро качество на повърхността за стомана, където обемът на стружките на зъб е по-малък. Освен броя на ножовете, три практики защитават рязането: използвайте радиални преминавания вместо пълноширинни жлебове, когато детайлът позволява; вдигайте или прибирайте периодично, за да изчистите кухината; и насочвайте охлаждаща течност или сгъстен въздух към рязането, за да излязат стружките, вместо да рециркулират. Прекомерното издаване на инструмента умножава всеки един от тези проблеми, затова най-късото достигане, което все още освобождава детайла, е правилното.
Твърдосплавна или споена фреза за Т-образни жлебове
Две конструкции доминират на пазара и изборът следва размера и натоварването.
Твърдосплавните фрези за Т-образни жлебове са шлифовани от един твърдосплавен блок. Те предлагат най-висока твърдост за даден диаметър на шийката, поддържат прецизна геометрия на главата и са подходящи за малки и средни диаметри, където се извършва повечето персонализирана работа. Тяхното ограничение се появява при големи диаметри на главата, където твърдосплавното тяло става скъпо и шийката все пак определя здравината.
Споените фрези за Т-образни жлебове носят твърдосплавни режещи ръбове върху по-здраво стоманено тяло. Стоманената осна част и шийка поглъщат ударите, конструкцията поддържа достъпността на големите по диаметър инструменти, а подмяната на ръба чрез повторно шлифоване е лесна. Компромисите са по-ниска твърдост в областта на шийката и точност на геометрията, която зависи от качеството на спояването и шлифоването, което прави контролът на процеса от доставчика по-важен, а не по-маловажен.
Практическо правило: под приблизително 12–16 mm диаметър на главата, твърдият сплав обикновено печели по твърдост и прецизност; за големи размери на машинни маси и тежки прекъснати рязания, добре изработеният споен инструмент може да бъде по-икономичният и по-прощаващ избор.
Основни изводи за купувачите на фрези за Т-образни жлебове по поръчка
Фрезата за Т-образни жлебове по поръчка се определя от пет размера — диаметър на главата, дебелина на главата, диаметър на шийката, достигане и осна част — и всеки от тях трябва да бъде проверен спрямо сечението на жлеба, пътя за влизане и държача заедно. Водещият жлеб е първи в обработката и ограничава шийката; материалът определя основния материал, покритието и броя на ножовете; а изборът на конструкция между твърдосплавна и споена следва размера на главата и натоварването. Купувачите, които изпращат ясен чертеж на сечението, изглед към влизането, материал и контекст на машината, получават инструменти, съобразени с приложението, вместо приближения от списък с размери — и инструменти, чиито критични размери могат да бъдат проверени при получаване.


