Карбидни свредла: Видове, избор, покрития и отстраняване на неизправности при пробиване на метал
News Details
Карбидните свредла са стандартният инструмент за пробиване на отвори в повечето съвременни металообработващи цехове, но терминът обхваща широка гама от инструменти, създадени за много различни задачи. Два свредла, които носят надписа „карбидни“, могат да се различават по основен материал, покритие, охлаждане и геометрия на върха — и тези разлики决定 дали даден отвор ще бъде направен за секунди или ще бъде повреден при първото преминаване. Това ръководство обяснява какво представляват карбидните свредла, как се сравняват с бързорежещата стомана, как да изберете такова за стомана и неръждаема стомана, кое покритие за кой материал е подходящо, кога дизайните с вътрешно охлаждане си струват допълнителните разходи и какво да проверите, когато даден отвор се окаже проблемен.
Какво представляват карбидните свредла и къде се използват
Целите карбидни свредла се изработват от волфрамов карбид с кобалтово свързващо вещество. Материалът е много по-твърд и много по-издръжлив на топлина от бързорежещата стомана: публикуваните сравнения на инструменти посочват твърдост около 89–93 HRA за карбида в сравнение с около 62–67 HRC за BRS, като топлоустойчивостта е в диапазона на 1 200 °C в сравнение с около 600 °C. Тази комбинация позволява на карбидните инструменти да работят при скорости на рязане няколко пъти по-високи от тези на BRS в стомана, като обикновено се посочват 80–200 m/min за карбида спрямо 25–40 m/min за BRS.
Компромисът е чупливостта. Карбидът издържа на топлина и абразия, но не и на удар, вибрации или несъосност. Карбидно свредло, използвано на здрава машина, със стабилен държач и малко биене, ще запази допуските при дълги серии; същото свредло в ръчен инструмент или износен шпиндел може да се счупи при първия отвор. Публикуваните сравнения показват, че животът на карбидния инструмент е около 10–20 пъти по-дълъг от този на BRS в стомана, като единичната му цена е три до пет пъти по-висока — поради което решението обикновено се взема въз основа на разходите за един отвор и престоя, а не на цената на едно свредло.
Видове карбидни свредла
Повечето каталози групират карбидните свредла по конструкция и по вида на проблема с отвора, който решават.
- Целите карбидни спираловидни свредла са универсалният работен кон за стомана, чугун, алуминий и цветни метали. С прав шпиндел, здрави и достъпни в къса, средна и дълга серия.
- Свредлата с вътрешно охлаждане имат вътрешни канали, които доставят охлаждаща течност до режещия ръб. Те са стандартният избор за дълбоки отвори и за материали, които образуват дълги, нишковидни стърготини.
- Свредлата с карбиден връх запояват карбидна плоча върху стоманено тяло. Те са подходящи за абразивни работи като зидария, някои чугунени материали и отвори с голям диаметър, където цялото карбидно тяло би било икономически нецелесъобразно.
- Микросвредлата са цели карбидни инструменти за малки отвори в електрониката, медицинските части и прецизните инструменти, където високата скорост на шпиндела и минималното биене са по-важни от скоростта на подаване.
- Степенените свредла пробиват няколко диаметъра с един инструмент, като намаляват смяната на инструмента при ламарини и тънкостенни части.
- Високопроизводителните свредла комбинират специфична за приложението геометрия на каналите, обработка на ръба и покритие за неръждаема стомана, титан, закалена стомана и суперсплави.
Практическото правило е, че конструкцията трябва да следва отвора, а не страницата от каталога: диаметърът, дълбочината, допускът, материалът и твърдостта на машината заедно насочват към една група.
Карбидни срещу BRS свредла
Сравнението по-долу отразява стойности, които се появяват в публикувани справочници за инструменти. Те са типични диапазони за ориентация, а не гаранции за конкретно свредло или машина, тъй като резултатите зависят силно от детайла, държача и данните за рязане.
| Свойство | Цяло карбидно свредло | BRS свредло |
|---|---|---|
| Твърдост | Около 89–93 HRA | Около 62–67 HRC |
| Топлоустойчивост | До около 1 200 °C | До около 600 °C |
| Скорост на рязане в стомана | Обикновено 80–200 m/min | Обикновено 25–40 m/min |
| Устойчивост | Ниска; чувствителна на удар и несъосност | Висока; толерантна при нестабилни настройки |
| Живот на инструмента в стомана | Докладвано като около 10–20 пъти по-дълъг от BRS | Базова стойност |
| Относителна цена на инструмента | Около 3–5 пъти по-висока | Най-ниска |
| Типично приложение | ЦПУ производство, стегнати допуски, твърд или абразивен материал | Ръчно пробиване, поддръжка, малки серии, ниска твърдост |
На практика карбидът печели, когато машината е здрава, допускът е важен, материалът е твърд или абразивен и смяната на инструмента струва повече от разликата в цената. BRS или кобалтовата BRS все още имат смисъл за еднократна работа, ръчно пробиване, ремонти и по-стари машини с биене, което може да счупи карбиден ръб.
Как да изберете свредло за стомана
Стоманата не е един материал. Меката стомана, легираната стомана, неръждаемата стомана и закалената стомана се държат различно, така че изборът трябва да следва определен ред, а не любимото свредло.
- Идентифицирайте групата материал. Справочниците за инструменти използват ISO групи — P за стомани, M за неръждаеми, K за чугун, N за цветни метали, S за суперсплави и H за закалени материали. Групата определя обработката на ръба, покритието и данните за рязане.
- Изберете конструкцията на свредлото. Цял карбид за скорост, точност и живот при стабилни настройки; карбид с вътрешно охлаждане за дълбочина и изнасяне на стърготините; кобалтова BRS, когато твърдостта е ограничена или обемът е малък.
- Съобразете геометрията на върха. 135° разцепен връх се самоцентрира, намалява усилието на пробиване и спира разместването на свредлото върху легирана и неръждаема стомана. 118° връх е по-универсален, но често изисква предварителен отвор при твърди метали.
- Проверете дължината на каналите спрямо дълбочината на отвора. Каналите трябва да са по-дълги от отвора плюс дебелината на материала, за да могат стърготините да излязат; свредло с къси канали в дълбок отвор запълва отпадъците и прегрява.
- Решете за охлаждането. Вътрешното охлаждане е почти задължително след около 5×D и става незаменимо при 8×D и по-дълбоки отвори.
- Изберете покритието за материала, а не за цвета на кутията.
- Потвърдете твърдостта и биенето — държачът, приспособлението и състоянието на шпиндела决定 дали карбидът може да бъде използван изобщо.
- Започнете с данните за рязане на производителя и настройвайте въз основа на стърготините и натоварването, а не на предположения.
След около 12–13 mm диаметър при твърда стомана спиралното свредло започва да има затруднения; пръстеновидните фрези или свредлата с сменяеми пластини обикновено са по-добрият отговор, като същата логика важи, когато отворът е голям спрямо машината.
Покритие на свредлото: TiAlN срещу TiN
Покритията са управление на топлината. Те не режат, но ограничават колко топлина достига до карбидната основа и колко износване вижда задният ръб. Публикуваните сравнителни таблици обикновено посочват следните стойности.
| Покритие | Твърдост | Работна температура | Типична употреба | Внимавайте за |
|---|---|---|---|---|
| TiN | Около 2 200–2 500 HV | Около 600 °C | Въглеродна стомана, чугун, обща работа | Бързо окисляване при висока скорост и температура |
| TiAlN | Около 2 800–3 200 HV | Около 900–1 000 °C | Неръждаема стомана, легирана стомана, титан, високоскоростно и сухо рязане | Риск от образуване на натрупване на ръба при алуминий |
| AlTiN | Около 3 000–3 500 HV | Около 1 000–1 100 °C | Закалена стомана, суперсплави | По-чупливо; неподходящо за прекъснато рязане |
| DLC | Около 5 000–8 000 HV | Около 400–500 °C | Алуминий, медни сплави, композити | Влошава се, ако зоната на рязане работи много горещо |
Обичайната грешка е да се третира TiAlN като надстройка за всичко. При черните метали това е така, защото алуминият в покритието образува тънък оксиден слой, който издържа на топлината. При алуминий и други меки цветни сплави то може да работи срещу вас: покритието насърчава заваряването на стърготините и образуването на натрупване на ръба, така че полираните канали, покритията от типа ZrN или DLC са по-добрият избор. TiN остава разумен, по-евтин вариант за въглеродна стомана и чугун, където температурите на рязане са умерени.
Свредла с вътрешно охлаждане за дълбоки отвори
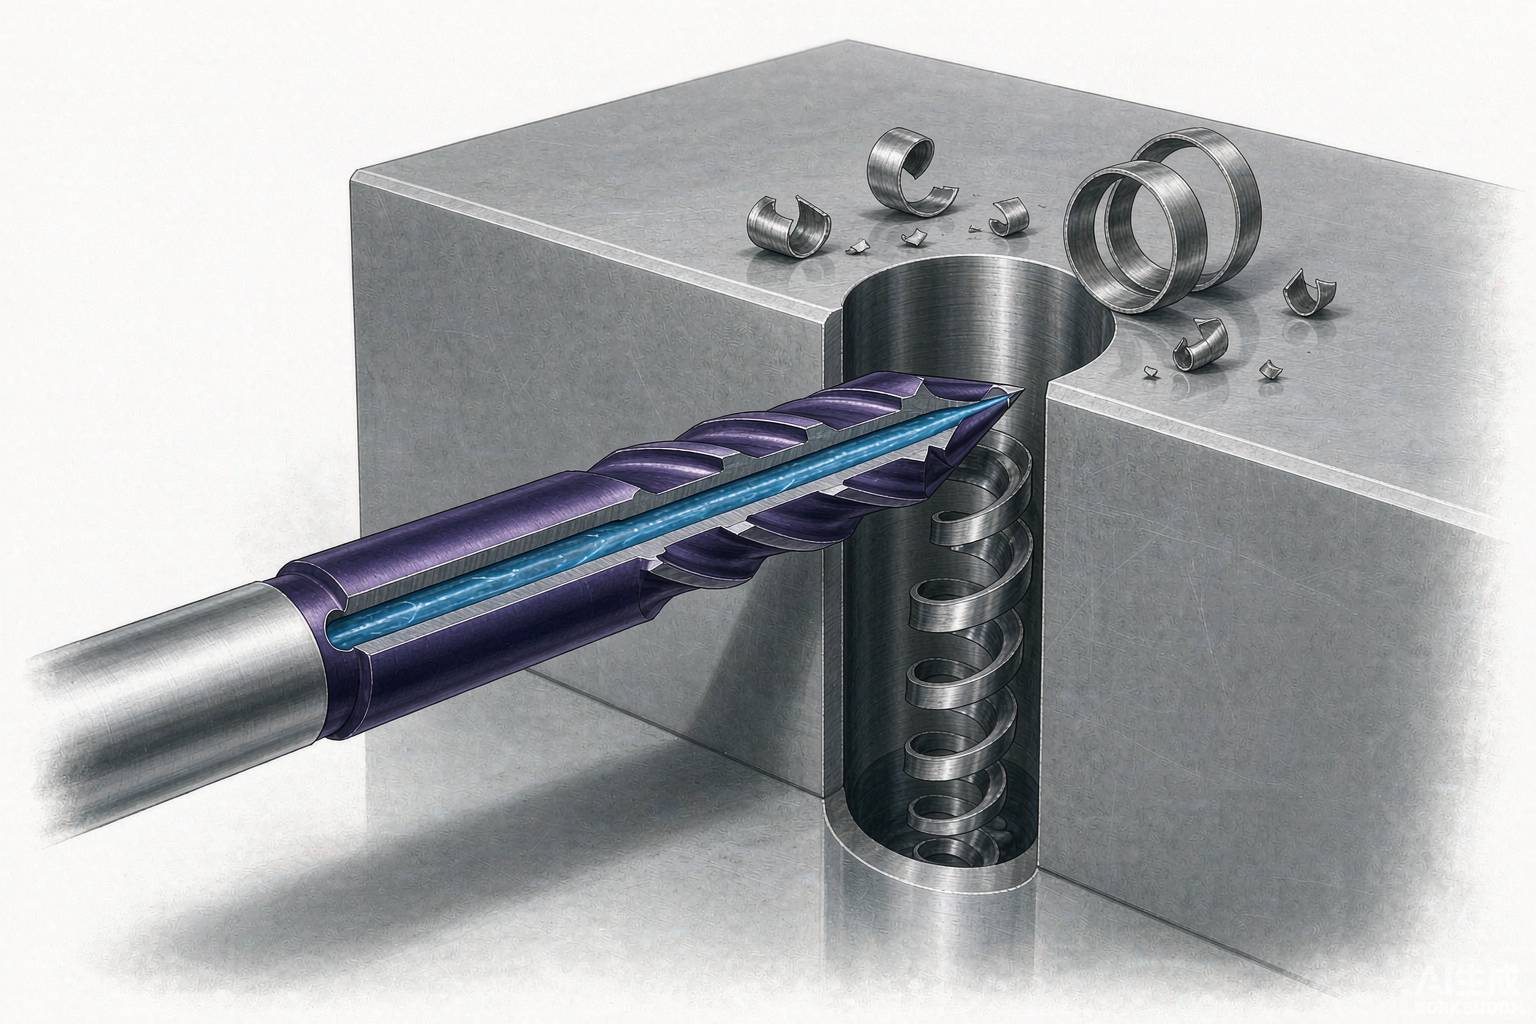
Изнасянето на стърготините е истинското ограничение за дълбочината на отвора. Веднъж щом стърготините започнат да се запълват в каналите, въртящият момент се повишава, топлината се концентрира и свредлото или се счупва, или оставя разкъсан отвор. Свредлата с вътрешно охлаждане решават това, като доставят охлаждаща течност през вътрешни канали директно до режещия ръб, така че стърготините се изтласкват обратно от отвора, вместо да бъдат прерязвани.
В публикуваните указания за инструменти дълбокодълбинните карбидни групи се предлагат с съотношение дължина към диаметър 8×D, 12×D и дори 20×D. Те не са взаимозаменяеми със свредлата със стандартна дължина: изискват достатъчно налягане и поток на охлаждащата течност, правилен избор на съотношение на дълбочината и здрава настройка. Когато налягането на охлаждащата течност е недостатъчно, пробиването с прекъсвания със стандартно свредло често е по-надеждно от свредло с вътрешно охлаждане, работещо с недостатъчно охлаждане.
Пробиване на неръждаема стомана с карбидни свредла
Неръждаемата стомана наказва грешното свредло повече от меката стомана. Аустенитните класове бързо се втвърдяват при работа, а свредло, което трие, вместо да реже, ще втвърди повърхността, в която се опитва да влезе. Дългите, нишковидни стърготини след това обвиват инструмента, улавят топлината и счупват ръбовете.
Карбидните свредла за неръждаема стомана обикновено се комбинират с дизайни с вътрешно охлаждане и с по-остра, положителна обработка на ръба от универсалните свредла. Приоритетите са непрекъснато подаване, а не престой, достатъчно охлаждане за изчистване на стърготините и охлаждане на ръба, както и данни за рязане, които поддържат инструмента да работи под втвърдения слой. Кобалтовата BRS остава разумен алтернативен вариант за малки серии или ръчна работа в неръждаема стомана, където нейната устойчивост е по-важна от скоростта.
Ъгъл и геометрия на върха на свредлото
Ъгълът на върха и дизайнът на каналите决定ят как свредлото влиза и как стърготината излиза.
- 118° е традиционният универсален връх. Той е универсален и толерантен, но при твърди метали често изисква предварителен отвор или центрово свредло за точно започване.
- 135° разцепен връх се самоцентрира, намалява усилието на пробиване и намалява разместването. Той е обичайният избор за легирана стомана, неръждаема стомана и ЦПУ работа, където точността на позицията е важна.
- 140° и по-плоските върхове се появяват при някои високопроизводителни и свредла за закалени материали, като се заменя лесното влизане със здравина на ръба.
- Дебелината на сърцевината и ъгълът на спиралата контролират пространството за стърготините и твърдостта. Твърдите материали предпочитат по-здрави сърцевини; класовете с дълги стърготини изискват геометрия на каналите, която бързо изнася стърготините.
Геометрията е и мястото, където преострването е важно: свредло, преострено до различен ъгъл на върха, вече не съответства на данните за рязане, с които е закупено, и производителността намалява, преди нещо видимо да се счупи.
Обичайни проблеми при пробиване и решения
| Симптом | Вероятна причина | Първо действие |
|---|---|---|
| Стърготините запушват каналите | Недостатъчен поток или налягане на охлаждащата течност, канал твърде къс за дълбочината, подаване твърде високо за формата на стърготината | Увеличете потока и налягането на охлаждащата течност, намалете леко подаването, използвайте пробиване с прекъсвания или свредло с вътрешно охлаждане |
| Чупене или счупване на ръба | Биене, нестабилно затягане, подаване твърде агресивно при влизане, свредло твърде дълго за диаметъра | Проверете държача и съосността, намалете надвеса, намалете подаването при влизане, проверете данните за рязане |
| Отвори с oversized диаметър или неовълнообразна форма | Износен или неправилно заточен връх, вибрации, лоша центровка | Проверете геометрията на върха, подобрете твърдостта, използвайте свредло с разцепен връх или предварителен отвор |
| Груба стена на отвора или разкъсан изход | Натрупване на ръба, недостатъчно охлаждане, подаване твърде ниско, причиняващо триене | Съобразете покритието с материала, увеличете охлаждането, повишете подаването в рязането |
| Промени в цвета на ръба на свредлото | Температурата на рязане е твърде висока; покритието е局部но повредено | Намалете скоростта, подобрете охлаждането, заменете свредлото, преди да се засегне основата |
Разходите за един отвор поставят тези симптоми в перспектива. Свредло, което издържа по-дълго, но се счупва неочаквано, обикновено е по-скъпо от по-евтино, изведено от експлоатация по график, защото отпадъците, преработката и непланираният престой струват повече от инструмента. Проследяването на живота на инструмента, преострянията и спиранията за една част е единственият надежден начин да се сравнят две свредла при една и съща задача.
Често задавани въпроси
Заслужават ли си карбидните свредла за малък цех?
Зависи от машината, а не от размера на цеха. Ако шпинделът е здрав, държачът е в добро състояние и отворите се пробиват в производство или в твърд материал, карбидното свредло обикновено намалява разходите за един отвор. За случайно ръчно пробиване или нестабилни настройки рискът от счупване надвишава предимството на скоростта.
Могат ли да се използват карбидни свредла без охлаждане?
Някои покрити класове са проектирани за сухо или минимално смазване в специфични материали, но повечето карбидно пробиване разчита на охлаждащата течност за контрол на топлината и изнасяне на стърготините. Сухото рязане с универсално карбидно свредло в стомана обикновено значително съкращава живота на инструмента.
Кое покритие трябва да се използва за алуминий?
Полираните канали, покритията от типа ZrN или DLC са обичайните избори. TiAlN обикновено се избягва, защото насърчава образуването на натрупване на ръба при алуминий, което води до лоша повърхност на отвора и нестабилни размери.
Какво означава това за купувачите
Изборът се свежда до четири въпроса: какъв материал, колко дълбок, колко стегнат и колко твърда е машината. Отговорите на тези въпроси водят до групата свредла, покритието и дизайна на охлаждане. Свредлата, купени само въз основа на цената, обикновено се купуват често повторно; свредлата, съобразени с процеса, обикновено се купуват веднъж и се преострят.


