Прецизионни ЦНЦ фрезови инструменти: Практическо ръководство за видовете, избора и прецизността на обработката
News Details
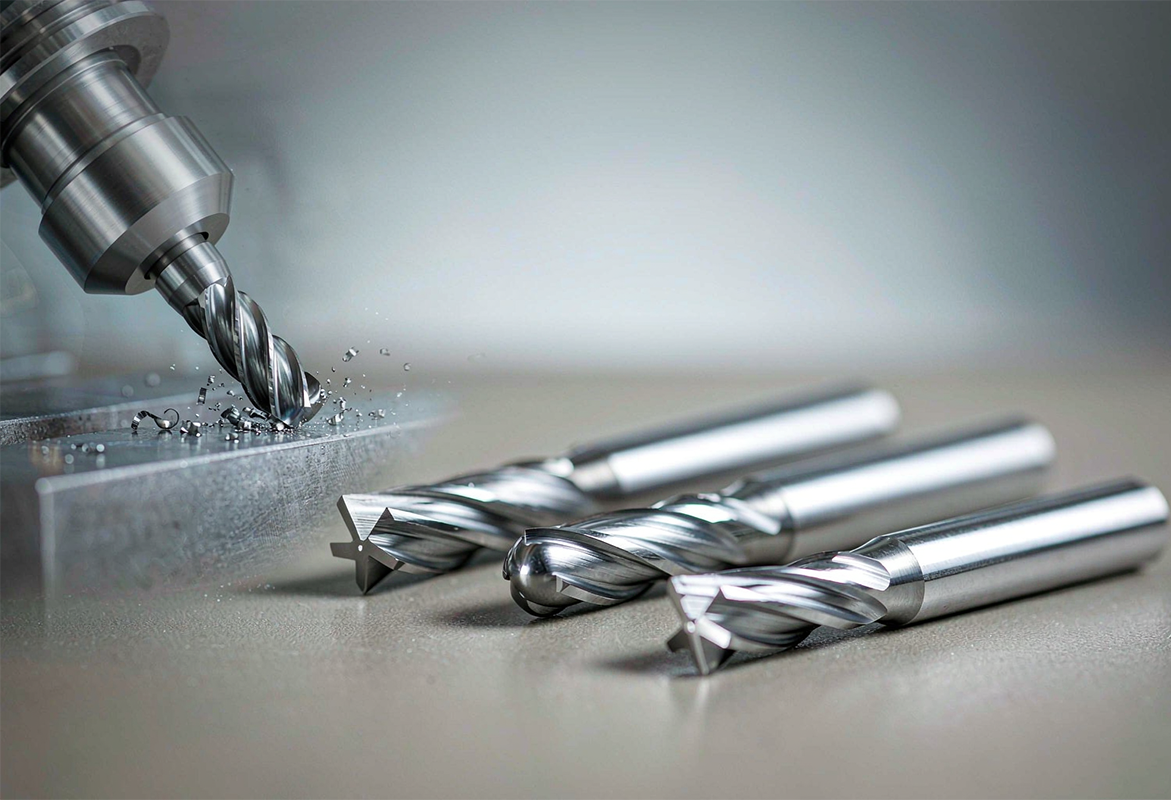
Какво представляват прецизионните CNC фрезови инструменти?
Прецизионните CNC фрезови инструменти са въртящи се режещи инструменти, използвани на компютърно управлявани фрезови машини за отстраняване на материал от детайла с контролирана и повтаряща се точност. Те включват твърдосплавни концевите фрези, фрези със сферичен връх, фрези с радиус на ъгъла, чернови и довършителни концеви фрези и фрези за челно фрезоване, всяка оформена за различна задача на рязане. Това, което отличава прецизния инструмент от инструмента с общо предназначение, не е една характеристика, а комбинация от качеството на субстрата, геометрията, покритието и параметрите на рязане, при които се използва.
За международните купувачи практическите въпроси са последователни: кой тип фреза отговаря на геометрията на детайла, каква основа и покритие отговарят на материала на детайла, каква толеранс и повърхностна обработка могат да бъдат реалистично постигнати и как броят на жлебовете и достигането на инструмента влияят върху стабилността. Тази статия отговаря на тези въпроси един по един, като използва широко приета практика за обработка, а не маркетингови твърдения.
Видове и приложения на CNC фрезови фрези
Всяко семейство фрези решава различен проблем при обработката и съпоставянето на семейството с операцията е първото решение за избор.
- Фрези с квадратни краища имат плоски режещи краища с остри 90-градусови ъгли. Те са най -универсалното семейство и се използват за жлебове, странично фрезоване, обработка на джобове и общо фрезоване, където са необходими чисти ъгли.
- Фрези за конец за топка имат заоблен режещ връх. Те са стандартният избор за 3D контуриране, работа с мухъл и матрица, филета и сложни извити повърхности, където контактната точка създава по -плавни преходи.
- Фрези за края на радиус на ъгъла комбинирайте плосък край с малък радиус в ъглите. Радиусът разпределя силите на рязане в по -голяма площ, така че тези фрези се съпротивляват на чипове и продължават по -дълго от фрезите с квадратни краища при тежки разфасовки и дълги производствени писти.
- Обработващи краища фрези Използвайте назъбени режещи ръбове, за да счупите чиповете на малки парчета. Те премахват големи обеми материал бързо при намалени сили на рязане и подготвят детайла за завършване.
- Финални фрези Приоритизирайте качеството на повърхността и размерната точност, обикновено с по -гладки ръбове и по -висок брой на флейтата и се използват в окончателния проход.
- Фрези за мелене на лица Покрийте широк диаметър с множество ръбове и обработвайте големи равнини ефективно, като например обръщане на плоча или заготовка на корпуса преди по -нататъшна обработка.
Честа грешка при селекцията е да изберете единствено по диаметър. Диаметърът има значение, но броят на флейтите, дължината на флейтата, геометрията на ъгъла и покритието определят дали инструментът всъщност работи в предвидената операция.
Твърдосплавни крайни фрези за CNC фрезоване: Карбид срещу HSS
Решението за субстрата най -вече се свежда до твърд карбид спрямо стомана с висока скорост (HSS). Твърдият карбид, запечен от зърна на волфрамов карбид с кобалтово свързващо вещество, е значително по -твърд и по -твърд от HSS. Неговата по -висока твърдост намалява отклонението на инструмента, което директно поддържа по -строги размерни точност и по -правите стени. Карбидът също издържа много по -високи скорости на рязане, което съкращава цикличните времена в производствената обработка.
| Имот | Стомана с висока скорост (HSS) | Твърд карбид |
|---|---|---|
| Твърдост | По -нисък; омекотява при висока температура на рязане | Много по -високо; държи ръб на висока скорост |
| Твърдост | По -нисък; повече риск от отклонение и чат | Приблизително три пъти по -твърд; по -малко отклонение |
| Твърдост | По -висок; толерира вибрации и прекъснати разфасовки | По -нисък; по -крехки, се нуждае от стабилна настройка |
| Най -добре използвайте | Меки материали, прототипи, къси писти, по -малко твърди машини | Твърди материали, обработка с висока скорост, прецизна продукция |
| Прегравиране | Лесен и евтин | Възможен; Разходите за преквалифициране и преквалификация струват повече |
Карбидът струва повече на инструмент от HSS, но при обработка на голям обем или твърд материал по -дългият живот на инструмента и по -високите скорости на рязане обикновено водят до по -ниска цена на частта. HSS остава разумен избор за меки материали, къси писти и по -малко твърди машини.
Избор на покритие на края на мелницата: TiAlN, AlTiN, DLC и отвъд
Покритията са тънки твърди слоеве, прилагани чрез процеси на PVD или CVD. Те повишават твърдостта на повърхността, намаляват триенето и защитават субстрата от нарязване на топлината, което удължава живота на инструмента и стабилизира производителността при по -високи скорости.
- TiN (титаниев нитрид) е покритие с общо предназначение за феритни материали с умерена топлинна устойчивост.
- TiAlN и AlTiN Образувайте защитен алуминиев оксиден слой при повишена температура, което ги прави общия избор за въглеродна стомана, легирана стомана, неръждаема стомана и закалена стомана при средни и високи скорости.
- AlCrN и TiSiN Подходя за неръждаеми стомани и високотемпературни сплави като Inconel и титан, където топлината и износването са тежки.
- ZrN и DLC покрития и непокрити инструменти с полирани флейти на огледало, са правилният избор за алуминий и други цветни сплави, защото ниското им триене потиска вградения ръб.
На практика са две предупреждения. Първо, алуминиеви покрития като TiAlN и AlTiN реагират химически с алуминиеви детайли, което причинява чипове, които се заваряват до ръба, така че те не трябва да се използват върху цветни сплави. Второ, покритието не може да компенсира слаб субстрат, недостатъчна твърдост или неправилни параметри на рязане; Той удължава производителността само когато основните условия са правилни.
CNC фрезова толеранс и повърхностно покритие
Стандартното CNC фрезоване на добре поддържано оборудване обикновено държи размерни допуски в диапазона от около ±0,05 mm до ±0,13 mm. По -строги толеранси, обикновено около ±0,01 mm, са постижими със стандартно прецизно фрезова оборудване, когато контролът на процеса е строг: стабилно задържане на детайла, минимален надвес на инструмента, контролирани параметри на рязане и последователно управление на износването на инструмента. Свръхпрецизни резултати под този обхват изискват специализирано оборудване и условия.
Повърхностното покритие следва същата логика. При оптимизирани параметри прецизно фрезованите повърхности могат да достигнат Ra 0.8 μm или по -добре директно от процеса на рязане, намаляване или елиминиране на вторично полиране. Основните фактори включват подаване на зъби, стъпка, геометрия на инструмента, триене на покритието и стратегия за охлаждаща течност. Прекалената скорост на рязане или прекомерното надвес на инструмента повишава вибрациите и топлината и двете влошават както точността, така и покритието.
Купувачите също трябва да избягват прекомерна спецификация. Одеялото плътни допуски по нефункционални характеристики умножават времето на цикъла, без да подобряват производителността на сглобяването; Плътните извиквания са най -добре запазени за функционални отвори, запечатващи повърхности и сдвоени характеристики.
Ръководство за брой на мелницата на края на мелницата
Броят на флейтите контролира баланса между пространството на чипа и плътността на ръбовете.
- Две флейтни фрези Предлагайте големи хранилки за чипове. Те са подходящи за алуминий и други меки, гумени материали, при които евакуацията на чипове доминира.
- Три флейтни фрези Балансирайте по -бързото отстраняване на материали с по -добро покритие и е гъвкава средна опция за работа с алуминий.
- Четири флейта и по -високи фрези Осигурете повече режещи ръбове и по -голяма твърдост на сърцевината. Те са подходящи за стоманени и по -твърди сплави, а високите флейтни числа се предпочитат в довършителните проходи, където натоварването на чипа е леко и качеството на повърхността е най -важно.
Ъгълът на спиралата работи заедно с броя на флейтите: По -високите ъгли на спиралата около 35–45 градуса подобряват евакуацията на чипове в по -меки материали, докато по -ниските ъгли около 10–30 градуса намаляват вибрациите в по -твърдите.
Обработващи фрези за край за довършителни фрези
Обработката и довършителните работи са различни работни места и използването на един фреза за двете обикновено компрометира и двата резултата. Обработващите фрези премахват по -голямата част от акциите бързо с назъбени ръбове и намалени сили на рязане, оставяйки малък еднакви надбавка за следващия проход. Тяхната продукция е скорост, а не качеството на повърхността. След това фреските за довършителни работи отнемат леки разфасовки, за да достигнат крайното измерение и необходимото повърхностно покритие, като използват по -високи бройки на флейтата и по -гладка геометрия.
Поддържането на двата етапа отделно също защитава точността. Инструментът за довършителни работи, който започва в тежък запас, се носи неравномерно и износването на инструмента променя действителната геометрия на рязане, която се показва като размерно отклонение в цяла партида. Планирането на груби и довършителни работи като отделни операции с специализирани инструменти поддържа финалния проход предсказуем.
Избор на фреза за мелене по материал на детайла
Материалът на детайла определя геометрията, субстрата и покритието заедно.
- Алуминиеви и цветни сплави: Остри режещи ръбове, полирани или нереактивни повърхности и геометрии с два или три флейта за евакуация на чип. Избягвайте TiAlN и AlTiN покрития.
- Въглеродни и легирани стомани: Покрит твърд карбид, обикновено TiAlN или AlTiN, с четири или повече флейти и здрава геометрия на ръба.
- Неръждаема стомана: Трудни твърдосплавни геометрии с топлоустойчиви покрития като AlCrN или AlTiN, умерени скорости и надежден контрол на топлината, за да се противопостави на втвърдяването на работата и вградения ръб.
- Титан и високотемпературни сплави: Твърди настройки, топлоустойчиви покрития като AlCrN или TiSiN, ниски скорости на рязане и внимателен контрол на натоварването на чипа.
- Закалени стомани: Подземия с твърдост с висока твърдост с покрития на TiAlN-Class или TiSiN и стабилно, ниско-вибрационно затягане.
Практическа проверка преди покупката е да се потвърдят четири елемента: материалът, работата, необходимата геометрия и изискването за покритие, след което да се съпостави с броя на флейтата, покритието, субстрата и достигането спрямо тях. Когато участват тънки стени или плътни допуски, приоритизирайте твърдостта над максималната скорост на рязане.
Основни изводи за купувачите на прецизионни CNC фрезови инструменти
Прецизирането при фрезоването на CNC идва от съответни решения, а не от всяка една спецификация: подходящото семейство на фреза за операцията, правилната основа и покритието за материала, брой на флейтата, който отговаря на товара на чипа и параметрите на рязане и задържането на детайла, които поддържат отклонение и топлина под контрол. Купувачите, които определят първите изисквания за материал, операция, геометрия и покритие, могат да сравняват доставчиците за това колко добре всеки инструмент отговаря на тези изисквания, а не на цена само.
За купувачите, които искат препоръки от доставчик на инструменти, най -полезната заявка включва материала на детайла, обработващата операция и целевата толерантност или покритие, заедно с информация за твърдостта на машината. С тези данни доставчикът може да съответства на субстрата, покритието, броя на флейтата и достигането на инструмента до действителното приложение, вместо да котира само по размер.


