Thread Milling vs Tapping: Избор на подходящия метод за нарязване на резби
News Details
Какво е фрезоване на резби и нарязване на резби?
Нарязването и фрезоването на резби са двата най-често срещани начина за изрязване на вътрешна резба на CNC машина и те отнемат метала по фундаментално различни начини.
Нарязването на резба използва метчик — резбован инструмент с аксиални канали — който влиза в предварително пробит отвор и изрязва пълния профил на резбата за едно преминаване. Метчикът се върти и се придвижва с честота на подаване, съответстваща на собствената му стъпка, така че всяка повърхност на резбата е заета по едно и също време. Това е директен процес от една стъпка: един метчик за един размер на резбата, навътре и навън.
Фрезоването на резба използва фреза с по-малък диаметър, обикновено твърдосплавна фреза за резби, която влиза в отвора и се движи около вътрешната стена по траектория на спирална интерполация. Резбата се генерира постепенно, една орбита наведнъж, като всяка пълна оборот придвижва фрезата с една стъпка. Тъй като фрезата е по-малка от готовия отвор, около инструмента има свободно пространство за изтичане на стружки и натоварването на рязане остава ниско през цялото преминаване.
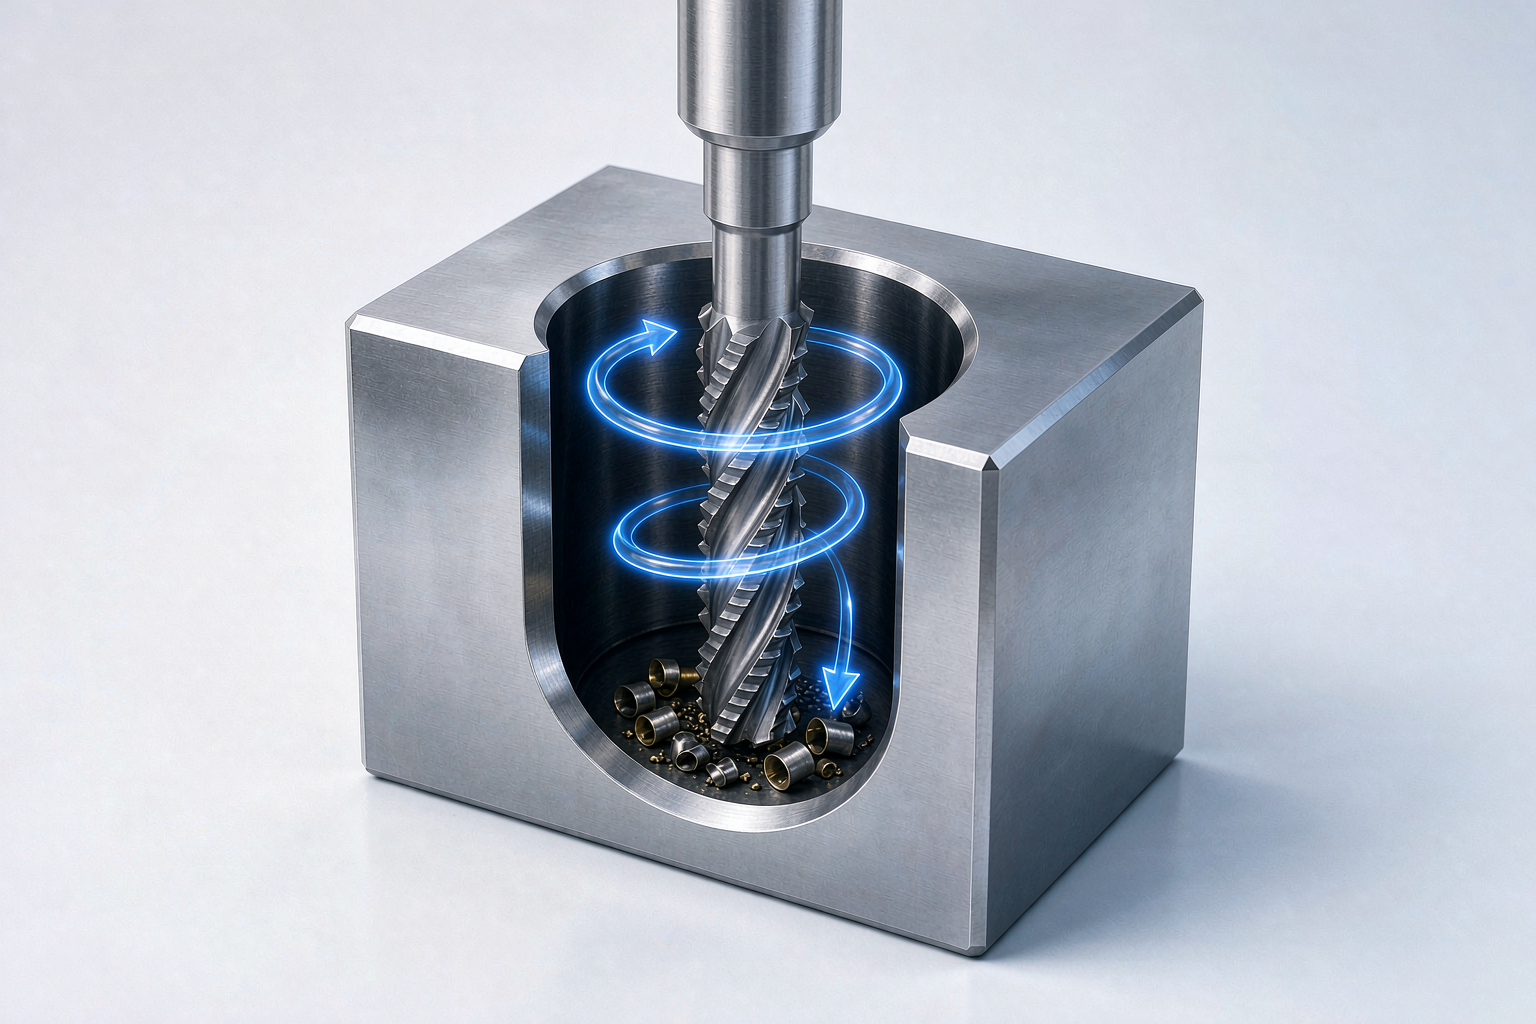
Практическата разлика, която произтича от тези две действия на рязане, определя всичко останало в тази статия: метчикът е ангажиран с пълното рязане при едно зацепване, докато фрезата за резби може да се настройва, спира или прибира във всеки един момент. Доколко това има значение, зависи от детайла, материала и обема.
Фрезоване на резби спрямо нарязване на резби: Сравнение ред по ред
Таблицата по-долу обобщава как двата метода се сравняват по факторите, които най-често определят избора.
| Фактор | Фрезоване на резби | Нарязване на резби |
|---|---|---|
| Време на цикъла | По-бавно за отвор, особено при малки резби | Бързо, идеално за повторящи се отвори с еднакъв размер |
| Риск от счупване на инструмента | Ниско — фрезата може да се прибере и отворът да бъде преработен | По-висок — счупен метчик в завършен детайл е скъп за премахване |
| Слепи отвори | Отлично — резбите могат да достигат близо до дъното | Ограничено от водещата част на метчика, натрупването на стружки и пространството за освобождаване |
| Твърди материали | Постепенното рязане поддържа натоварванията ниски в твърди или здрави сплави | Предизвикателно; изисква специализирани метчици и внимателни условия |
| Гъвкавост за размер на резбата | Една фреза може да покрива множество диаметри с една и съща стъпка | Един метчик за размер и стъпка |
| Качество на резбата | Добро покритие на повърхността; Pitch диаметър е регулируем в програмата | Добро, когато условията са подходящи, но размерът зависи от метчика |
| Резби с голям диаметър | Ефективно по отношение на разходите; силите на рязане остават умерени | Големите метчици стават скъпи и изискващи |
| Настройка и програмиране | Изисква спирална интерполация и доказана програма | Просто; работи със стандартни цикли за нарязване на резба |
Нито един ред не печели сравнението сам по себе си. Правилният въпрос е кой от тези фактори доминира във вашето приложение.
Кога да използвате фрезоване на резби
Фрезоването на резби си заслужава мястото в четири ситуации, които се появяват отново и отново в прецизната обработка.
Слепи отвори с дълбоко зацепване на резбата
В сляп отвор метчикът се нуждае от място за водещата част за скосения му край, място за стружки и разстояние, преди да достигне дъното — което често означава, че използваемата резба спира по-рано от мястото, където дизайнът я иска. Фрезата за резби реже с края и страната на инструмента по контролирана траектория, така че резбата може да се простира много по-близо до дъното на отвора и стружките не са принудени да бъдат избутани пред инструмента с пълен профил.
Трудни за обработка материали
В неръждаеми стомани, титанови сплави и други твърди или закаляващи се при обработка материали, пълното зацепване на профила на метчик генерира висок въртящ момент и топлина при едно преминаване — класическата настройка за счупен метчик. Фрезоването на резби разпределя рязането върху няколко леки орбити, поддържайки силите на рязане и топлината по-ниски. В скъпи детайли, избягването на един бракуван детайл може да оправдае по-дългото време на цикъла многократно.
Множество размери на резбите със споделени характеристики
Една фреза за резби често може да покрива няколко диаметъра с една и съща стъпка, просто чрез промяна на програмираната орбита. За цехове, които обработват смесена работа, това заменя чекмеджетата с метчици с една или две фрези и библиотека от програми — по-малко смени на инструментите, по-малко складови наличности и по-бързи превключвания.
Високостойностни или трудни за преработка части
Където бракуван детайл означава часове загубена обработка — компоненти за аерокосмическата индустрия, медицински части, големи корпуси — сигурността на процеса има по-голямо значение от чистата скорост. Фрезоването на резби предлага път за възстановяване, който нарязването на резба не предлага: ако размерът е грешен, операторът настройва изместване и прерязва резбата на място.
Предимства и недостатъци на фрезоването на резби
Предимствата на фрезоването на резби произтичат пряко от неговото постепенно действие на рязане:
- Ниският риск от счупване и преработката в машината — корекциите на размера се извършват в програмата, без пресечени резби
- Една фреза за множество диаметри с една и съща стъпка, намалявайки складовите наличности на инструменти
- Резби близо до дъното на слепи отвори без специални геометрии на метчика
- По-ниски, по-стабилни натоварвания на рязане в трудни материали
- По-добро покритие на повърхността, защото резбата е фрезована, а не оформена при едно тежко преминаване
- Способност за рязане както на вътрешни, така и на външни резби с подходящи инструменти
Недостатъците са също толкова реални и трябва да бъдат преценени честно:
- По-бавно време на цикъла в сравнение с нарязването на резба, особено при малки, повторящи се отвори
- По-взискателно програмиране — машината трябва да поддържа спирална интерполация по всичките три оси
- По-висока покупна цена за инструмент в сравнение със стандартен метчик
- Много малките фрези за резби са деликатни; за малки диаметри в гъвкави материали, метчикът може да остане практичен избор
- Резултатите зависят от твърдостта на настройката — лоша настройка намалява предимството в качеството
Кога нарязването на резба все още е правилният избор
Нищо от това не прави нарязването на резба остаряло. За масово производство на стандартни резби в свободно обработващи се материали, нарязването на резба остава най-бързият и икономичен път. M8 отвор в мека стомана, повторяван хиляди пъти на добре поддържана машина, е точно работата, за която е създаден метчикът: един инструмент, едно движение, минимални усилия за програмиране.
Нарязването на резба също има смисъл, когато машината не може да извърши надеждна спирална интерполация, когато цеховете изпълняват прости цикли за нарязване на резба на по-старо оборудване или когато допускът на резбата не е критичен и бюджетът за инструменти е ограничен. Балансираната стратегия за резбови използва и двата метода: метчици за бърза, повторяема работа и фрези за резби, където гъвкавостта, трудността на материала или рискът от брак оправдават допълнителното време на цикъла.
Фрезоване на резби спрямо нарязване на резба: разходи отвъд цената на инструмента
Сравняването на ценовите етикети на метчик и фреза за резби е най-лесното сравнение, което може да се направи, и най-обманчивото. Метчикът струва по-малко и за отвор в лесни материали, обикновено произвежда по-евтина резба. Общата картина на разходите добавя няколко фактора:
- Излагане на брак. Когато метчикът се счупи в почти завършен детайл, загубата е стойността на всичко, което вече е направено за този детайл — не цената на метчика. При високостойностни части, едно избягвано счупване може да компенсира ценовата разлика за пълен набор от инструменти.
- Инвентаризация. Една фреза за резби, която покрива няколко диаметъра, заменя набор от метчици, намалявайки склада, смените на инструментите и риска да се вземе износен или грешен размер метчик.
- Преработка и престой. Фрезована резба, която е малко извън допуска, се коригира в машината с промяна на изместването. Нарязан отвор с над или под размер обикновено означава ръчна преработка извън машината — или брак.
- Консумация на инструмента. Метчиците се износват с всеки отвор в абразивни или твърди материали; твърдосплавна фреза за резби разпределя износването върху повече премахнат метал на ръб, което може да благоприятства фрезоването при по-дълги цикли в здрави сплави.
При работа с малък до среден обем с различни размери на резбите, трудни материали или скъпи части, общата цена често благоприятства фрезоването на резби. При дълги серии от еднакви стандартни резби в лесни материали, нарязването на резба обикновено поддържа най-ниската цена за отвор.
Избор на правилната твърдосплавна фреза за резби
След като приложението изисква фрезоване на резби, изборът на инструмент определя дали процесът ще постигне своя потенциал. Основните проверки преди поръчка:
- Съответствие с материала. Твърдосплавен материал с фино зърно и покритие, подходящо за материала на детайла — същият принцип, който се прилага за крайни фрези и свредла — поддържа износването на ръба предвидимо в неръждаема стомана, титан и закалени стомани.
- Диапазон на стъпката и форма на резбата. Потвърдете позволения диапазон на стъпките на фрезата и стандарта за резби за всеки размер, който ще трябва да произвежда. Споделянето на номинален диаметър не прави две стъпки взаимозаменяеми.
- Обхват и пространство на шийката. Дълбоките или слепи отвори се нуждаят от достатъчна дължина на канала и пространство на шийката, така че резбата да може да бъде изрязана до дълбочина, без да се намесва опашката или държачът.
- Минимален отвор. Фрезата и нейната шийка трябва физически да се поберат в най-малкия отвор от списъка със задачи.
- Възможности на машината. Надеждната спирална интерполация и достатъчната твърдост са предпоставки; проверете програмата и настройката, преди да започнете производството.
Работата с производител, който произвежда твърдосплавни инструменти за резби вътрешно, съкращава този цикъл. Qinrui Precision Tools (Changzhou Qinrui Precision Tools Co., Ltd.), производител на твърдосплавни инструменти за рязане, базиран в Чангжоу, Китай, произвежда крайни фрези, свредла, райбери, фрези за резби и персонализирани нестандартни оформящи инструменти за автомобилната, аерокосмическата и машиностроителната автоматизация и може да доставя фрези за резби, съобразени с конкретни материали и стандарти за резби — включително оформящи инструменти, когато каталожен размер не пасва.
ЧЗВ
Може ли фреза за резби да замени метчик в съществуващ процес?
Технически да, в повечето CNC приложения, но по-добрият въпрос е дали добавя стойност. Ако текущото нарязване на резба е стабилно, бързо и безпроблемно, запазете го. Преминете към фрезоване на резби, когато контролът на размера, рискът от счупване, дълбочината на резбата или трудността на материала струват реално време или пари.
Нуждаят ли се фрезите за резби от предварително пробит отвор?
Стандартното фрезоване на резби се извършва в съществуващ отвор, така че отворът се пробива първо. Някои специализирани инструменти могат да пробиват, нарязват и скосяват в една настройка, но за повечето задачи предварителният отвор с правилния размер остава част от процеса.
Практично ли е фрезоването на резби за малки резби?
Може да бъде, с внимание: много малките фрези за резби са по-деликатни и по-малко понасят отклонения. За малки диаметри в лесни материали, нарязването на резба често остава по-издръжливият избор.
Кой метод произвежда по-добра резба?
Фрезоването на резби обикновено произвежда по-чисто покритие и предлага директен контрол на стъпковия диаметър чрез корекция на изместването. Остър, добре приложен метчик в подходящ материал също произвежда здрави резби — разликата е, че качеството на фрезоването може да бъде коригирано в машината, докато качеството на нарязването на резба зависи от условия, определени преди първия оборот.


