Производител на твърдосплавни режещи инструменти: класове, производствен процес и оценка на доставчиците
News Details
Какво всъщност прави производителят на карбидни режещи инструменти
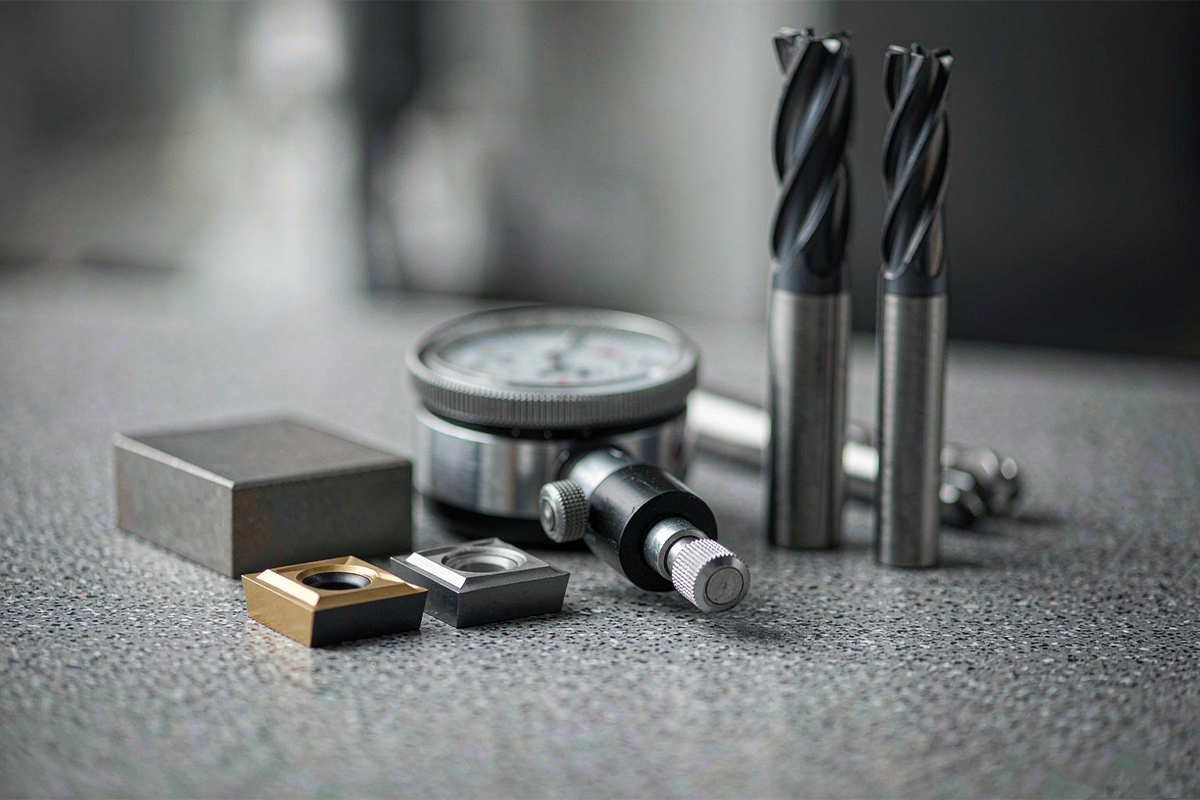
Производителят на карбидни режещи инструменти превръща волфрамокарбиден прах в готови режещи инструменти: фрези, свредла, райбери, пластини и инструменти със специална форма, използвани в металообработването, производството на калъпи, автомобилостроенето и аерокосмическото машинната обработка. Зад това просто описание стоят две много различни способности. Първата е праховата металургия — формулиране, пресоване и синтероване на циментовокарбидната основа. Втората е прецизното изработване на инструменти — шлифоване на жлебове и остриета, нанасяне на покрития и проверка на геометрията с допуски на нивото на микрометъра.
Разбирането на тези възможности е важно за купувачите, защото не всеки доставчик извършва всяка стъпка вътрешно. Някои производители купуват синтеровани заготовки от пръти и се фокусират върху шлифоването и покриването; други контролират целия маршрут от прах до завършен ръб. Нито един модел не е автоматично по-добър, но разделението на отговорност определя кой отговаря, когато дадена партида се провали и точно това помага на купувачите да оценят тази статия.
Как се произвеждат карбидни режещи инструменти
Производственият маршрут е утвърден процес на прахова металургия с пет етапа.
- Подготовка на прах. Волфрамовият карбид (WC) прах се смесва с кобалтов (Co) свързващ прах и за някои степени с малки добавки на други карбиди. Сместа се смила мокро в барабанни мелници за равномерно диспергиране, след което се пръска в свободни течащи гранули.
- Натиск. Гранулираният прах се пресова във форма чрез пресоване или изостатично пресоване. На този етап компактният елемент е крехък — често сравняван с тебешир — и се нарича зелен компактен.
- Синтероване. Компактът се синтерува при вакуумни или горещи изостатични пресовки (HIP) пещи, обикновено при около 1350–1500 °C. Кобалтът се топи и свързва зърната на WC и частта се свива с приблизително 18–20% в линейно измерение, така че контролът на свиването е от ключово значение за размерната точност.
- Шлайфане. Синтеровани заготовки, вече почти твърди като диамант, се смилат на многоосни ЦПУ шлифовъчни машини за инструменти с диамантени колела. Тук се установяват геометрията на жлеба, ъгълът на наклон, облекчаващият ъгъл и изтичането; Диаметрите на стеблото обикновено са смилани до h5 или h6 толеранс.
- Покритие и подготовка на ръба. Тънки PVD покрития, обикновено с дебелина няколко микрона, се прилагат след полиране на ръба или друга подготовка на ръба, за да се повиши твърдостта, термичната устойчивост и производителността на залепване.
Всяка стъпка добавя стойност и всяка може да въведе вариация. Следователно купувачите, оценяващи даден производител, гледат не само крайния инструмент, но и как се контролира всяка стъпка.
Волфрамовокарбидни класове: размер на зърното и съдържание на кобалт
Експлоатационният характер на даден карбиден клас се определя главно от две променливи: съдържание на кобалт и размер на зърното на WC. Кобалтът осигурява здравина; WC осигурява твърдост и устойчивост на износване. По-ниското съдържание на кобалт и по-фините зърна повишават твърдостта и устойчивостта на износване; по-високото съдържание на кобалт и по-едрите зърна подобряват устойчивостта на начупване и удар.
| Клас клас | Типичен размер на зърното на WC | Типично съдържание на кобалт | Типична посока на приложение |
|---|---|---|---|
| Фино / субмикронно | 0.4–0.8 μm | 8–12% | Обикновена стомана и чугун; фини ръбове за довършителни работи |
| Ултра тънък | 0.2–0.4 μm | 8–10% | Закалени стомани, титан, инструменти с микродиаметър |
| Богата на кобалт закалена | 0.8–1.0 μm | 12–15% | Тежки прекъснати срезове, груба обработка, нестабилни настройки |
Извадката за твърдост върху готовите инструменти обикновено попада в обхвата HRA 88–93, а металографските проверки проверяват порьозността и разпределението на зърната. Купувачите не трябва да стават металурзи, но да помолят доставчик да посочи размер на зърното, съдържание на кобалт и предвиденото приложение за всеки клас е разумно и разкриващо искане.
Инспекция на качеството на карбидните инструменти и проследимост на партидата
Качеството на карбидните инструменти се доказва чрез измерване, а не по външен вид. Системата за проверка на способен производител обикновено обхваща:
- Входящ и в процес контрол — доклади за изпитване на партиди за карбиден прах или материал за пръти и наблюдение на процеса при условията на пресоване и синтероване.
- Геометрична проверка — лазерните микрометри и автоматизираният оптичен контрол сравняват cutting диаметър, ъгъл на наклон, облекчаващ ъгъл и ъгъл на спиралата спрямо одобрената спецификация; само ръчните микрометри не могат да проверят променлива спирална геометрия.
- Контрол на отстъплението — общото индикаторно отклонение влияе върху това как натоварването на рязане се разпределя между жлебовете; прекомерното отклонение концентрира натоварването върху един ръб и съкращава живота на инструмента рязко.
- Проверка на покритието — проверки на дебелината и адхезията на покритието, тъй като параметрите на покритието влияят върху остротата на ръба, както и върху експлоатационния живот при износване.
- Документация — доклади за проверка на първа статия за нови или персонализирани инструменти, партидни сертификати за качество за повторно производство и записи, които позволяват на партида да бъде проследена обратно през производството.
Едно предупреждение относно сертификатите: сертификатът ISO 9001 потвърждава структурирана система за управление на качеството. Сам по себе си той не гарантира нулеви дефекти в конкретна партида, поради което записите за проверка на ниво продукт са толкова важни, колкото и сертифицирането на ниво система.
Персонализирани карбидни инструменти за OEM приложения
Стандартните каталози не могат да покрият всяка характеристика на частите. Дълбоките кухини, стъпаловидните профили, комбинираните операции и нестандартните радиуси често оправдават персонализиран или модифициран инструмент и тук се показва инженерната способност на производителя.
Дисциплиниран процес по поръчка се изпълнява в порти: преглед на чертежа, при който се уреждат материала, геометрията, основните точки, допуските и критичните точки за проверка; одобрение на проби с измервателни записи и представително машинно изпитване; пилотна поръчка, която проверява повторяемостта в повече от една проба; и повторно снабдяване, поръчано спрямо замразена ревизия на чертежа с предварително договорено известие за промяна. Купувачите също така трябва да изяснят кой притежава всяко проектно решение — купувачът може да посочи завършената част, докато производителят предлага геометрията на рязане и двете страни трябва да одобрят чертежа на крайния инструмент преди производство.
Критерии за оценка на доставчиците на карбидни режещи инструменти
Удостоверяването на доставчика е по-лесно, когато оценката е структурирана. Контролните точки по-долу отразяват общата практика при прегледите на източниците.
| Област на оценка | Какво да проверите | Защо има значение |
|---|---|---|
| Собственост на процеса | Кои стъпки са вътрешни: шлифоване, покритие, окончателна проверка | Изяснява кой носи отговорност, когато дадена партида се провали |
| Контрол на материала | Спецификация на класа и доклади за изпитване на партиди за заготовки | Непоследователните заготовки произвеждат непредвидим живот на инструмента |
| Способност за шлифоване | ЦПУ оборудване за шлифоване и компенсация на износване на колелата | Поддържа геометрията последователна в производствен цикъл |
| Метрология | Оптична или лазерна проверка плюс докладване на партиди | Превръща исковете за качество в проверими записи |
| Надеждност на доставките | Времена за изпълнение, резерви на капацитет, проследимост за повторна поръчка | Защитава производствените графици при пиково търсене |
| Поддръжка на приложението | Анализ на отказите и препоръки за параметри | Разрешава проблеми с преждевременно износване, вместо да обвинява настройката |
Контролираното машинно изпитване остава най-силното доказателство. Фиксиран материал, машина, държач и правила за измерване, записани в няколко инструмента и партиди, разкриват последователност по начин, по който една единствена перфектна проба не може.
Твърд карбид срещу индексируеми карбидни пластини
И двата формата използват циментов карбид, но са подходящи за различни задачи. Индексируемите пластини са сменяеми накрайници за рязане, захванати в държачи; когато ръбът се износи, пластина се върти или сменя, което е подходящо за по-големи диаметри, въртене и обемно фланкиране, където е важна икономията на ръбове. Твърдокарбидните инструменти са шлифовани от единична заготовка; те предлагат по -висока твърдост, подходят за по -малки диаметри и сложни геометрии като фрези и бормашини и задръжте по -остри, по -прецизни ръбове за довършителни работи.
Практическото решение следва операцията: където доминират честотата на смяна на острието и твърдостта на тялото на инструмента, често печели индексиращият се инструмент; където прецизността на геометрията, малките диаметри или острите завършени ръбове доминират, твърдият карбид обикновено е по-подходящ.
Разходи за карбидни инструменти на част
Единичната цена е слаб компаратор за карбидните инструменти, тъй като инструментите с различна продължителност на експлоатация произвеждат различно количество продукция. Проста проверка на безубиточната печалба помага: ако Tool A произвежда определен брой приемливи части, Tool B трябва да продължи по-дълго пропорционално на ценовната си премия - необходимият му живот е равен на живота на Tool A, умножен по съотношението на цената на Tool B спрямо цената на Tool A. Под този живот на изравняване по -евтиният инструмент печели при преки разходи; над него - премиевият инструмент прави.
Директните разходи за инструменти все още са само част от картината. Машинното време на част, честотата на смяна на инструмента, рискът от скрап и престоя, причинени от непредвидим отказ, принадлежат в сравнението. Малко по -скъп инструмент, който работи предвидимо, често намалява общата цена за добра част, дори когато покупната му цена е по -висока.
Основни изводи за купувачите
Способният производител на карбидни режещи инструменти се определя от контролирани етапи на процеса, посочени спецификации на класове, проверими записи за проверка и дисциплинирана обработка на работа по поръчка. Купувачите, които питат кои стъпки се извършват вътрешно, заявяват документация за степен и партиди и проверяват производителността с контролирани изпитвания, събират необходимите доказателства за сравняване на доставчиците на обща цена за добра част, а не само единична цена.


